滤棒输送管道清洗方案
1、方案概述
随着卷烟工业自动化程度的发展,目前绝大多数卷烟厂的滤棒是通过气力输送来实现卷烟自动化生产的。在滤棒成型车间利用气力将滤棒从发射机发出,经过专用输送管道,传送到卷接机组的接收机处,满足生产需要。
在生产过程中,由于多方面的因素造成了滤棒输送管道内壁积胶,管道内壁积胶要是不及时清理,将影响到通过输送管道的滤棒质量,通常会出现端部爆口、皱褶等不良现象。由于滤棒输送管道铺设在车间的高空处,拆装不容易,并且输送管道内径小,长度长,清洗困难。因此,长期以来滤棒输送管道的清洗维护问题一直没能得到很好的解决,影响到车间的正常生产。
2、积胶原因
滤棒成型过程中需要使用热熔胶进行搭口,滤棒通过高压空气在输送管道中进行传输。输送过程中,滤棒与输送管道内壁及空气摩擦产生热量,将冷却凝固的热熔胶重新熔化。熔化的胶渗出滤棒表面,在输送过程中容易粘积在管道内壁。若不及时清理,随着时间的推移,所积的胶将越来越多。
经过长时间的观察和分析,管道积胶原因主要有如下几个方面:
(1)粘接滤棒的热溶胶的熔点较低,容易出现软化现象,导致胶的状态不稳定,容易渗出滤棒表面。
(2)高透纸的大量使用也是导致管道积胶多的主要原因,当滤棒使用高透纸后,胶就很容易从纸当中渗出,所用高透纸的透气度越高,积胶越严重。
(3)滤棒热熔胶需要经过一定时间的固化才能完全凝结而达到传输要求,若固化时间不够,就容易产生管道积胶。
(4)滤棒传输过程当中由于空气与管道的高速摩擦而产生的静电,也是积胶的原因之一,因为静电吸附微小的滤棒包装纸纤维会加强胶的堆积和固化。
(5)滤棒在滤棒管道内是以悬浮方式进行传输的,滤棒输送管道内表面光洁度对积胶的影响也很大。管道内表面光洁度跟积胶的程度成反比,即:内表面光洁度越差,积胶量越多。
3、管道清洗流程
3.1、清洗前的准备工作
滤棒发射管道在进行除垢清洗前,需要做一些准备工作:
(1)确定清洗机位置
根据卷烟厂车间设备布置特点,清洗机分别布置在滤棒发射机及滤棒接收机处。
(2)拆除管路系统上的检测装置
由于在线滤棒清洗方式所用的溶剂具有高温高压的特点,为了保护管路上的检测装置,需用代用管替换检测装置。
(3)将待清洗的管道连成回路
在滤棒交换中心处通过专用的快接管道将待清洗的管道连成回路,以利于溶剂的循环清洗。
(4)对接清洗机及空压机(如车间有空压,无需配置独立的空压机)
用专用的接头管道将待清洗的滤棒管道与清洗机及空压机连成一个系统。
(5)其它相关工作的准备
3.2、管道试漏
在使用清洗溶剂清洗前需要对所有的滤棒发射管道进行试漏,以保护现场的环境及提高溶剂的利用率。对整个滤棒发射管系统进行气密性测试:气密性测试压力为 1.0MPa。检查管道连接部分有无泄漏现象,发现接头处有泄漏时及时用红色胶带做好记号,以便清洗时做防漏处理。
通过专用清洗机将清水注入到滤棒发射管道内,进行保压。观察滤棒发射管道的所有管道接头,如果发现有漏点,就对该漏点处的管道接头进行处理,直到不再有漏点为止。
3.3、溶剂清洗
本项目中采用进口胶克作为清洗溶剂,通过专用的清洗机将胶克加热至 60℃,利用增压泵将溶剂的压力提升至 0.6MPa,并注入待清洗的滤棒输送管道内。根据滤棒输送管道的长度选择循环清洗的时间,直到将滤棒输送管道内壁的积胶彻底清除干净。
溶剂清洗结束后,利用高压空气将滤棒管道内的溶剂排干净。
3.4、清水清洗
溶剂清洗完成并高压排干溶剂后,通过专用的清洗机将清水加热至 65℃,利用增压泵将溶剂的压力提升至 0.6MPa,并注入待清洗的滤棒输送管道内。根据滤棒输送管道的长度选择循环清洗的时间,直到将滤棒输送管道内壁残留的溶剂清除干净。
清水清洗结束后,利用高压空气将滤棒管道内的清水排干净。
3.5、高压空气吹干
为了提高清洗机的利用效率,经过清水清洗后的滤棒输送管道将单独接通空压机持续进行排空处理,直到将滤棒输送管道内的残留水份排干。把餐巾纸放在管道出口处进行测试,观察餐巾纸上是否有清洗液,若无,则吹干效果较好,停止吹干。反之,继续吹干,直至管道内没有清洗液带出为止。
3.6、管道恢复
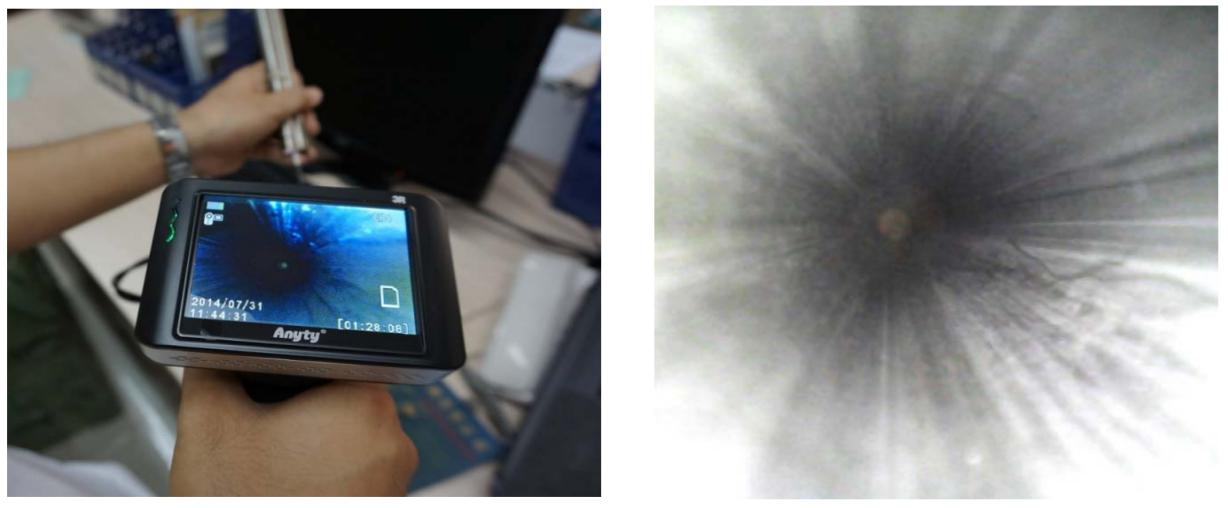
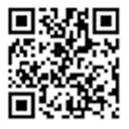
滤棒输送管道清洗、吹干后,将管路系统检测装置复原,拆除清洗所用的连接管道,以满足使用要求。所有清洗过的管道,都需用内窥镜检查,并录像、拍照作为文档资料存档。
3.7滤棒通过性试验
管道复原后,对清洗后的管道进行滤棒通过性试验,以验证清洗后的管道能够满足滤棒输送的要求。
4、管道清洗验收
滤棒发射管道除垢清洗后的验收标准:
(1)清洗滤棒发射管道用的清洁溶剂不得包含有毒物质,清洗后管道内壁微量的残留要达到国家食品行业相关标准的要求。
(2)清洗不能对管道内壁造成任何机械的或化学的损伤。
(3)所有清洗过的管道都需要用内窥镜检查,并录像、拍照作为文档资料存档。